甲硫醇(CH₃SH)是一种典型的恶臭气体,具有极强的刺激性和毒性,广泛来源于造纸、农药、制药、石化、橡胶及污水处理等工业过程。其嗅觉阈值极低(约0.002 ppm),少量排放即可造成严重的异味投诉和环境污染。因此,针对甲硫醇废气的有效治理已成为工厂环保达标和改善周边环境的关键环节。本文系统介绍工厂甲硫醇废气处理设备与废气净化设备,帮助用户了解主流技术、设备选型及运维要点。
一、甲硫醇废气特性及治理难点
甲硫醇常温下为无色气体,沸点约6℃,易挥发,易燃,与空气混合可形成爆炸性混合物。化学性质活泼,易被氧化,但在低浓度下仍具有强烈臭味。治理难点主要有:
- 嗅觉阈值极低,除臭要求高;
- 风量大、浓度低,传统生物法易受冲击;
- 含硫化合物易使催化剂中毒;
- 单一工艺往往难以稳定达标。
因此,甲硫醇废气处理通常需要组合式废气净化设备,如“预处理+化学洗涤+吸附/氧化”等多级工艺。
二、主流甲硫醇废气处理设备
1. 化学洗涤塔(湿式洗涤器)
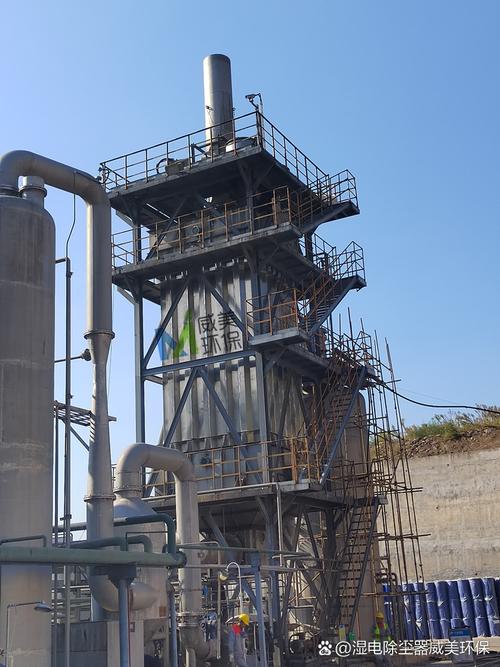
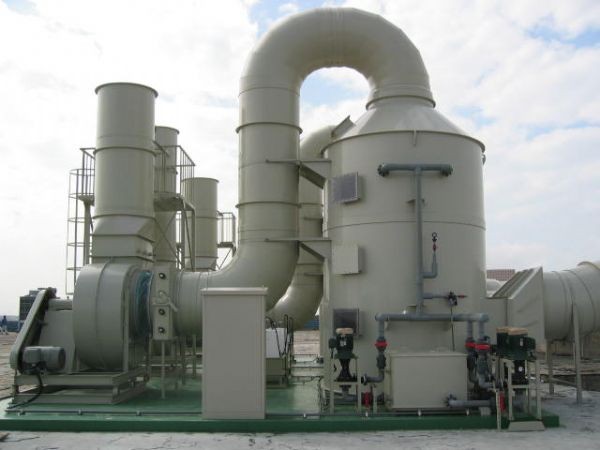
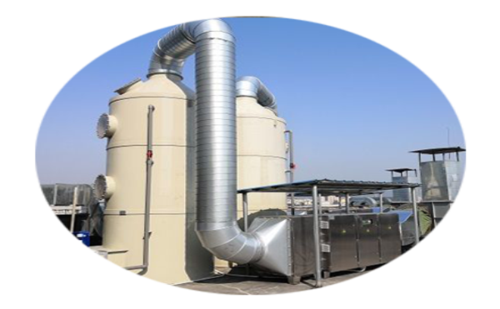
化学洗涤塔利用喷淋液(通常为次氯酸钠、氢氧化钠或双氧水溶液)与甲硫醇发生氧化、中和反应,将其转化为无臭或低臭物质。设备结构包括填料层、循环泵、喷嘴、除雾层等。优点:处理效率高,可同时去除其他酸性气体;缺点:产生废液,需配套废水处理,运行成本受药剂影响。适用于中高浓度甲硫醇废气。
2. 活性炭吸附箱
活性炭具有巨大比表面积,可吸附甲硫醇分子。常采用煤质或椰壳活性炭,必要时进行化学浸渍(如浸渍碱液或高锰酸钾)以增强对甲硫醇的化学吸附能力。设备简单、投资低、操作方便,但吸附剂易饱和,需定期更换或再生,饱和活性炭属于危废,处置费用较高。适用于低浓度、小风量废气或作为末端精处理设备。
3. 光催化氧化设备(UV光解)
利用高能紫外线(185nm/254nm)裂解甲硫醇分子,并与产生的臭氧、羟基自由基发生氧化反应,最终生成硫酸盐、二氧化碳和水。设备内设UV灯管和催化剂网。优点:占地面积小,无二次废水,可连续运行;缺点:灯管寿命有限,高浓度下效率下降,可能产生中间副产物。适用于低浓度恶臭气体治理。
4. 低温等离子体设备
通过高压放电产生高能电子、自由基等活性粒子,快速降解甲硫醇。设备结构紧凑,启停迅速,适合处理低浓度、大风量废气。但能耗较高,可能存在臭氧二次污染,需配套臭氧分解装置。常与吸附或催化氧化组合使用。
5. 生物滤池/生物滴滤塔
利用微生物将甲硫醇氧化为硫酸盐。设备包括增湿塔、生物滤床、布气系统等。优点:运行成本低,无二次污染,适合连续低浓度废气;缺点:占地面积大,启动周期长。对甲硫醇降解菌需要驯化,且不宜处理高浓度或含抑制性物质的废气。
6. 蓄热式热氧化炉(RTO)/催化氧化(RCO)
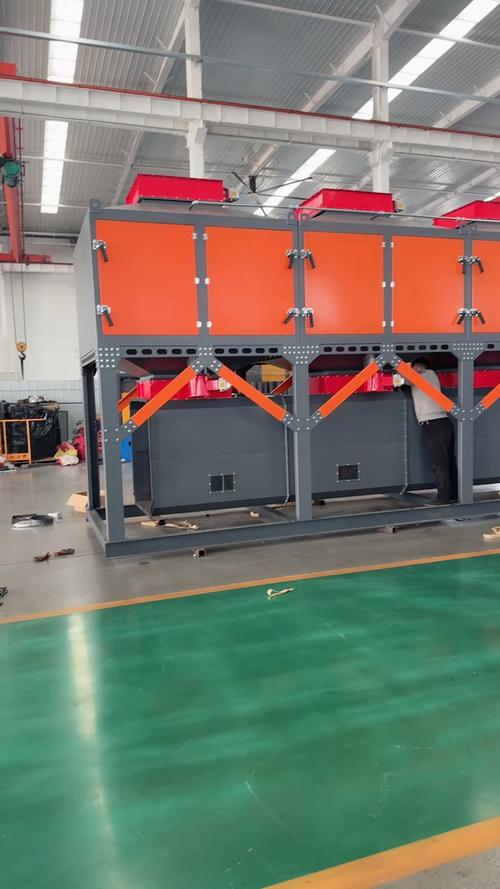
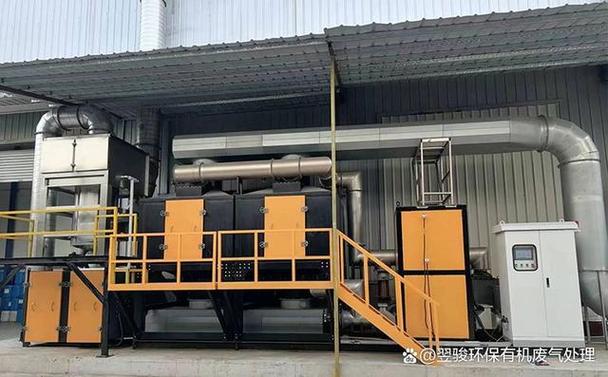
对于高浓度甲硫醇废气,可采用热氧化方式,在高温(760℃以上)或催化剂作用下将甲硫醇彻底氧化为CO₂、SO₂和H₂O。RTO热回收效率高,运行费用相对较低;RCO因催化剂易被硫化物毒化,需前置脱硫。适用于大风量、高浓度且需要彻底消除臭味的场合,投资较高。
三、组合式废气净化设备推荐
针对甲硫醇废气,单一设备往往难以稳定达标,推荐采用以下组合工艺:
- 碱洗+氧化+活性炭吸附:先化学洗涤去除大部分甲硫醇,再以活性炭保障末端排放。适用于中等浓度废气。
- UV光解+活性炭吸附:光解破坏甲硫醇分子链,活性炭吸附残留异味,适合低浓度、间歇排放。
- 生物滴滤+光催化氧化:生物法预处理降低负荷,光催化深度净化,适合污水站等低浓度恶臭气体。
- 化学洗涤+RTO:针对高浓度、大气量场合,洗涤去除部分硫,RTO彻底氧化。
在具体选型时,需根据废气风量、浓度、温度、湿度、含尘量及排放标准,通过技术经济比较确定工艺路线。
四、设备选型与运维要点
- 风量确定:根据集气罩收集效率和管道设计,确保废气全部收集,避免无组织排放。
- 浓度范围:高浓度优先考虑回收或热氧化,低浓度选择吸附、生物或光解。
- 材质防腐:甲硫醇及氧化产物具有腐蚀性,洗涤塔、管道、风机等宜采用玻璃钢、PP、不锈钢316L等耐腐蚀材质。
- 防爆设计:甲硫醇易燃,设备应满足防爆要求,电气元件选用防爆型,设置静电接地。
- 自动控制:配备pH、ORP、压差、浓度在线监测,实现药剂自动投加和故障报警。
- 二次污染控制:洗涤废液需中和、氧化处理;废弃活性炭按危废处置;光解、等离子设备需处理臭氧。
- 定期维护:定期更换灯管、活性炭、洗涤液,清理喷嘴和填料,保障设备长期稳定运行。
五、
甲硫醇废气治理需综合考虑废气特性、排放标准和运行成本,选择合理的废气处理设备与净化设备组合。化学洗涤、吸附、光催化、生物法及热氧化等技术各有优势,工程实践中多为多级串联。建议企业在设备采购前进行中试试验,并选择有资质、有经验的环保公司进行设计和施工,以确保甲硫醇废气长期稳定达标排放,实现环境效益与经济效益的双赢。